3D打印成本计算器
从模型直接算出体积、重量、时间和价格
这个3D打印成本计算器会直接读取你的模型,算出这次打印要用多少料、花多少钱:模型体积、重量、线材长度、打印时间、材料费和电费,接单时还能算出售价。
估算结果会显示在这里
拖入模型(或点一个样例)即可看到体积、重量、线材长度、打印时间和成本。没有文件?打开「使用切片软件的数据」。
支持 STL、OBJ、3MF、GLB/glTF、PLY 和 STEP/IGES(FBX、DAE 也能打开)。体积直接由网格算出,封闭空腔会自动扣除,所以它同时也是一个STL体积计算工具。之后它按切片软件的思路推算实际耗材:FDM 是外墙、顶底实心层加内部填充,光固化(SLA / MSLA)是树脂加支撑,还可以抽空。内置 7 种线材和 3 种树脂,中文界面默认用人民币示例价,填上你买耗材的实际价格,所有数字实时更新,下方还会列出同一个零件换成其他材料要花多少。文件全程在浏览器里计算,不会上传。想知道3D打印费用怎么算,这里给的是靠谱的估算而不是切片报告;切完片后打开「使用切片软件的数据」,就能按真实重量和时间算价格。
看价格随参数一步步变化
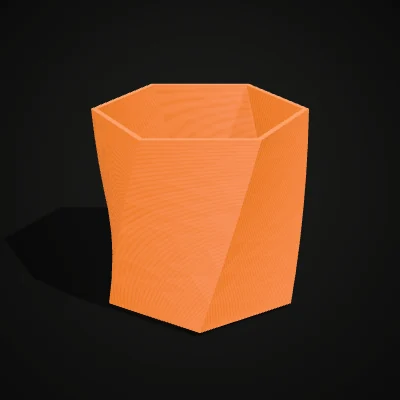
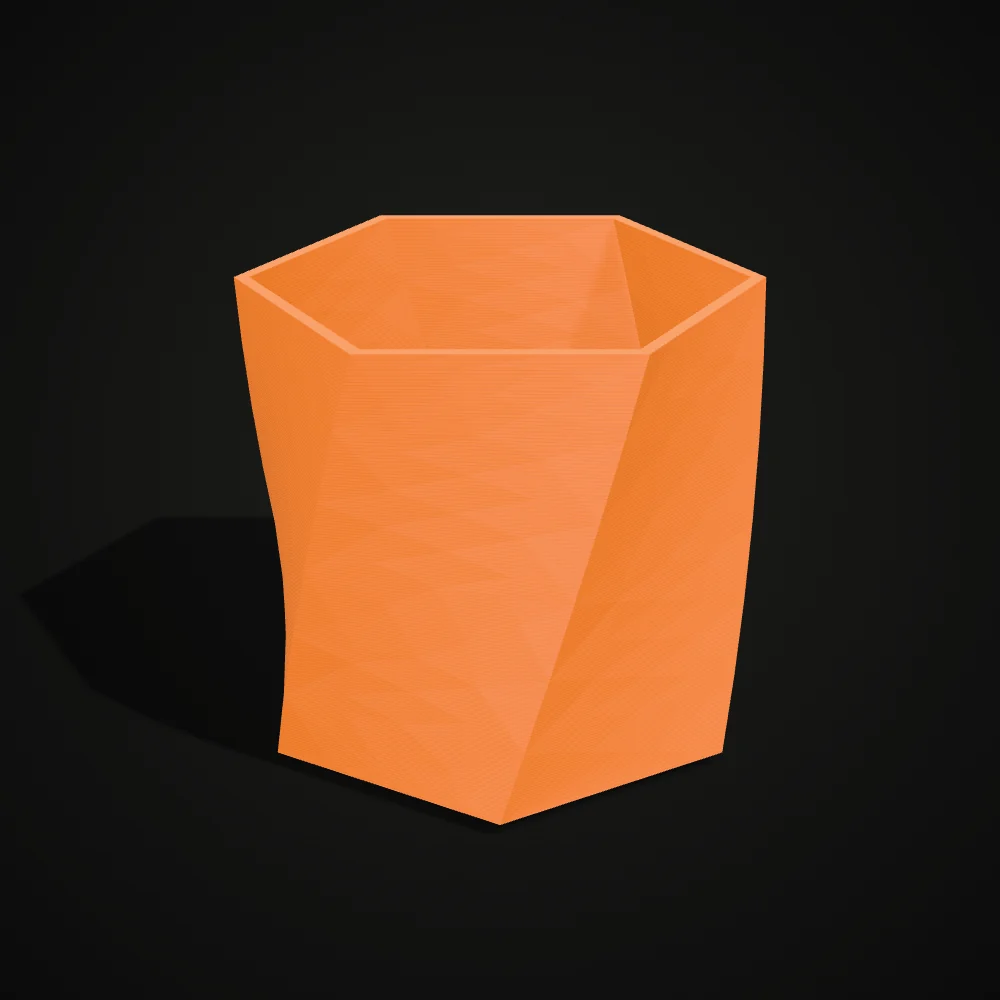
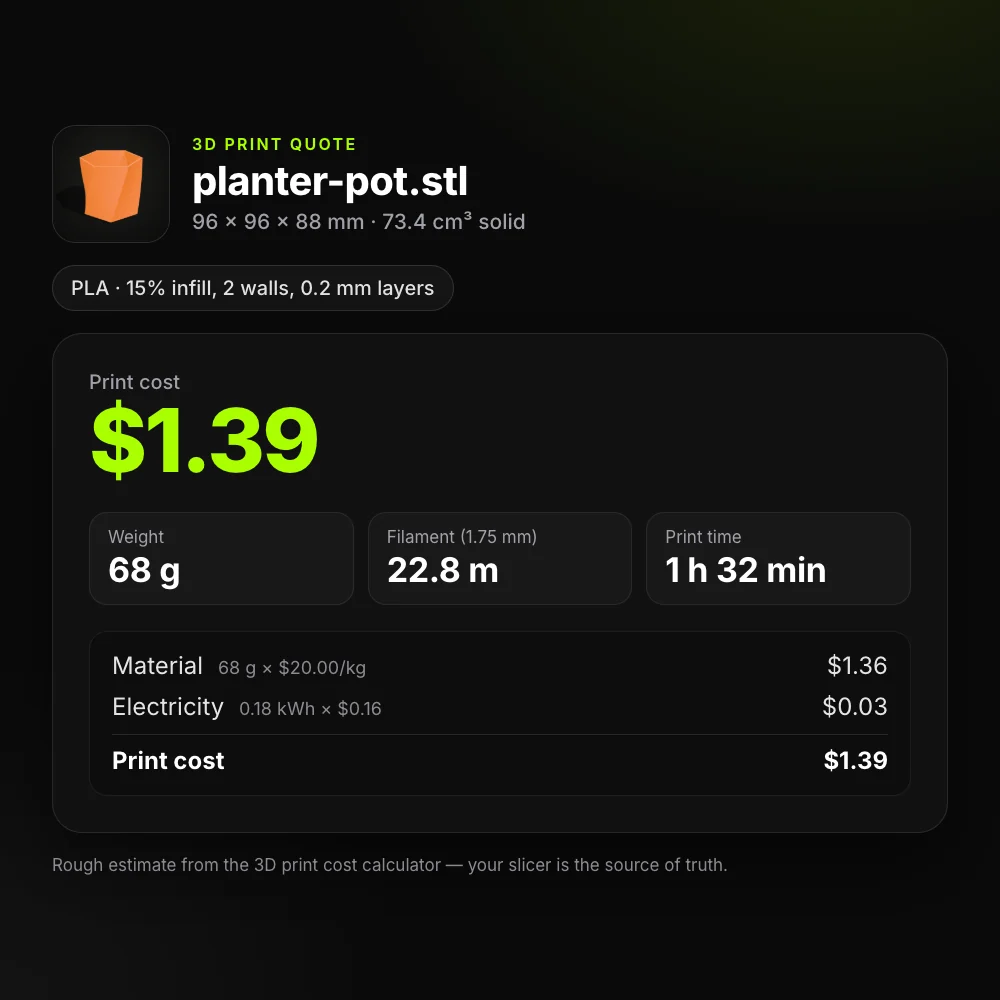
这段 18 秒的录屏来自真实的3D打印成本计算器(英文界面、美元示例价)。载入花盆样例,PLA、填充 15%、2 层墙时打印成本是 $1.39;材料换成 PETG 变成 $1.57,因为 PETG 密度略高、示例单价更贵,默认流量也更低、打印更久;把填充从 15% 拖到 40%,变成 $1.73;再加一层墙直接跳到 $2.09——花盆侧壁只有 2.4 mm,第三层墙几乎把侧壁填成了实心。最后点「复制」,整份估算摘要就进了剪贴板,可以直接贴进聊天或表格。
从模型到报价单:四次真实计算
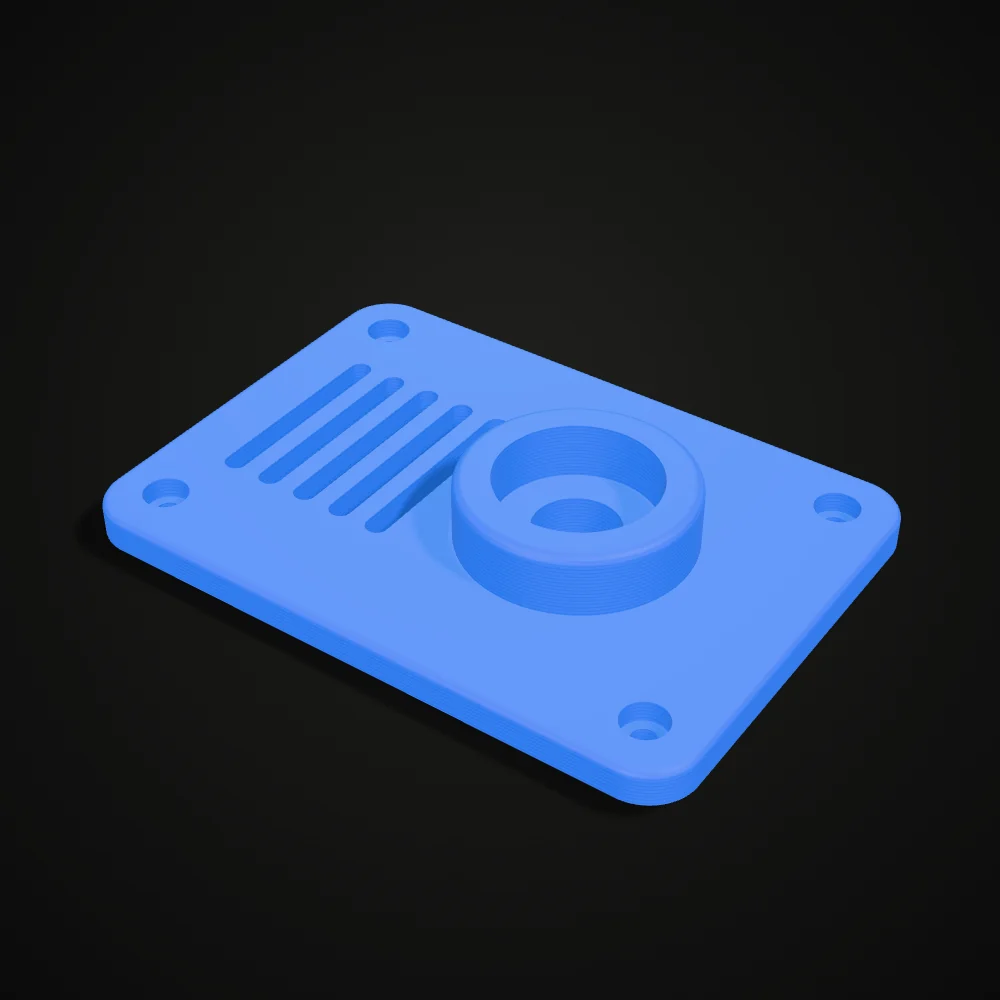
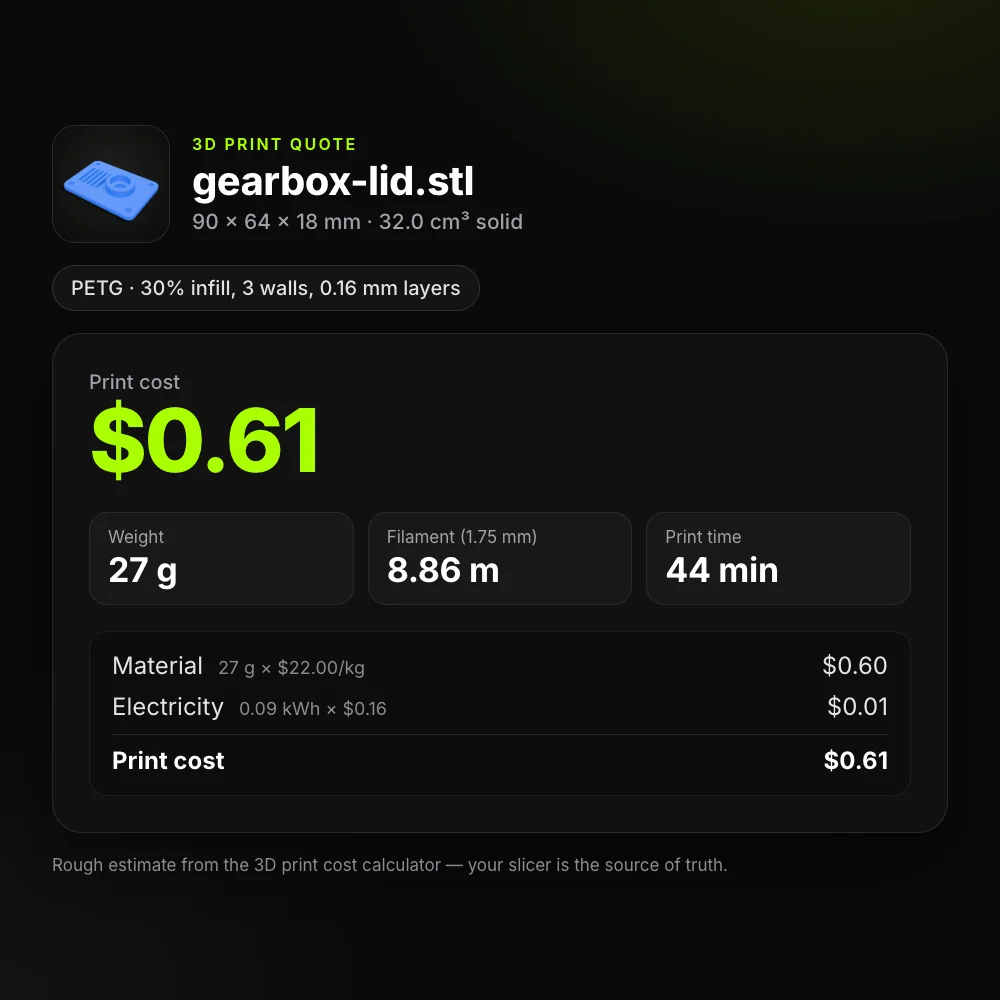
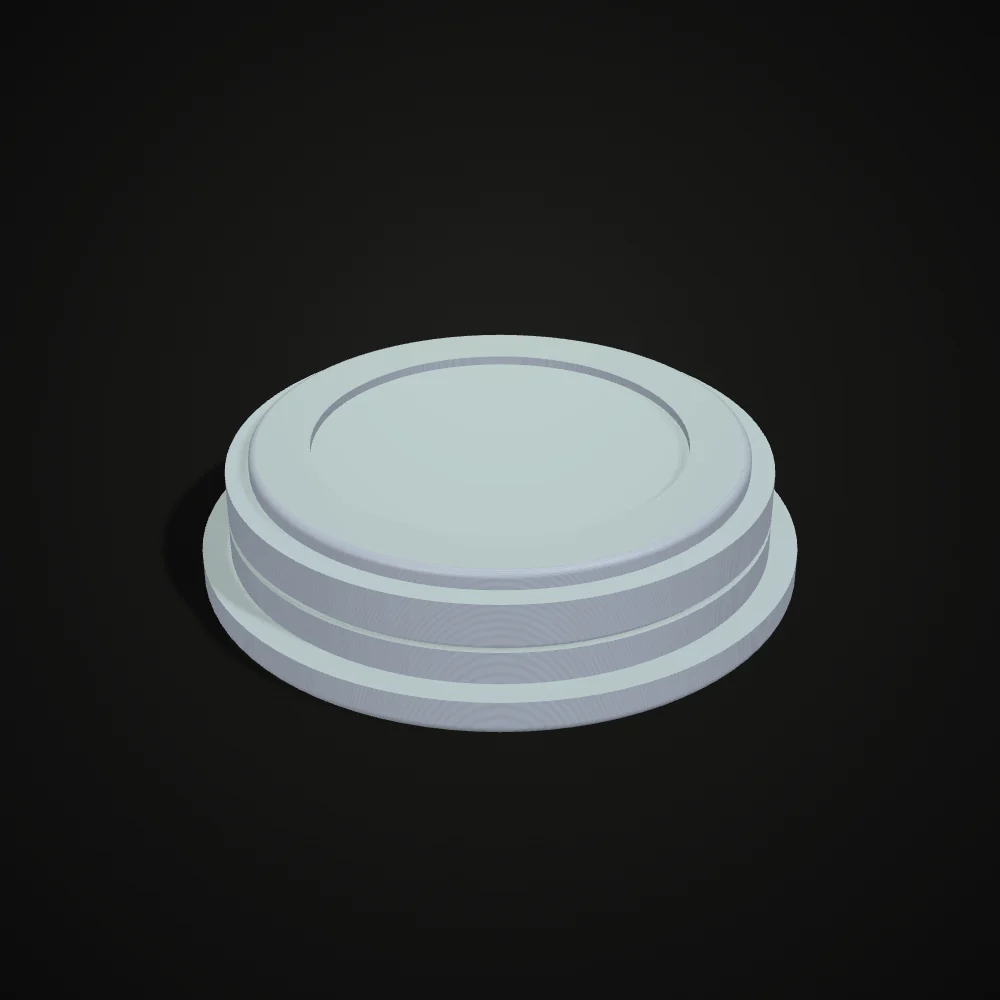
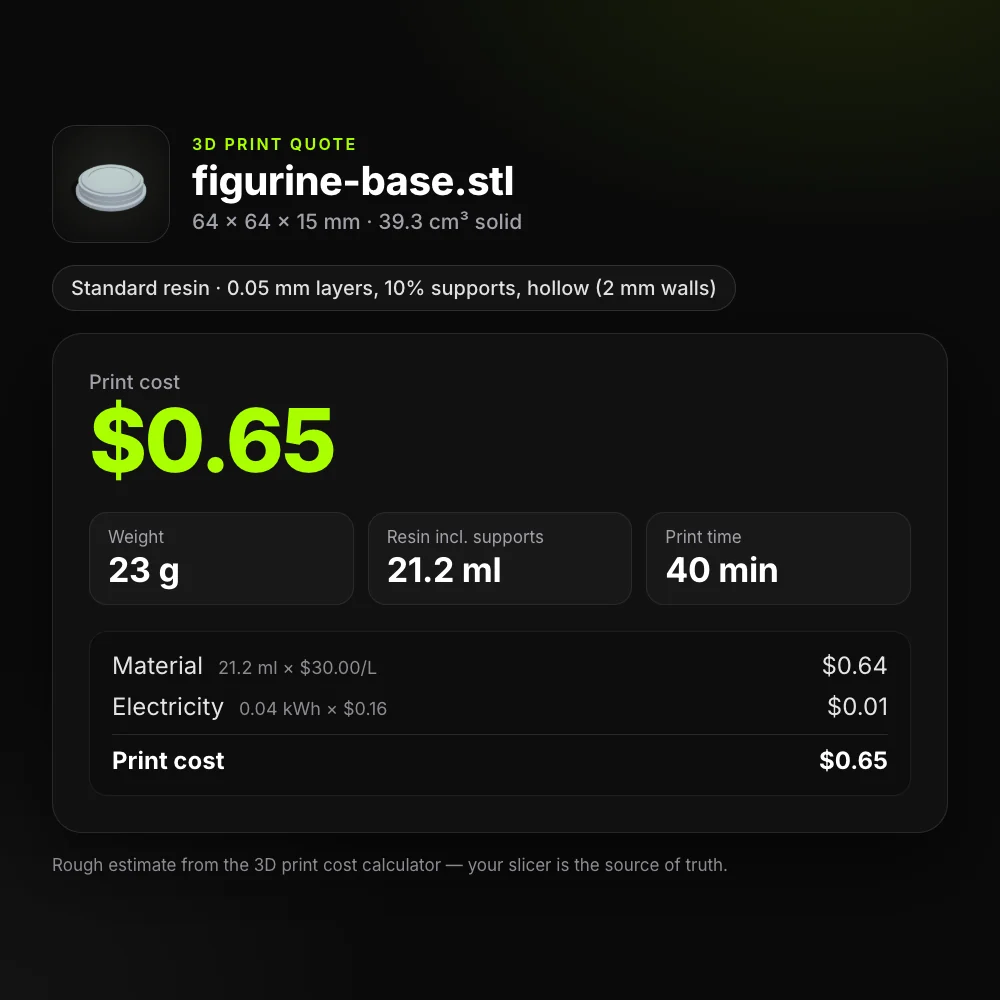
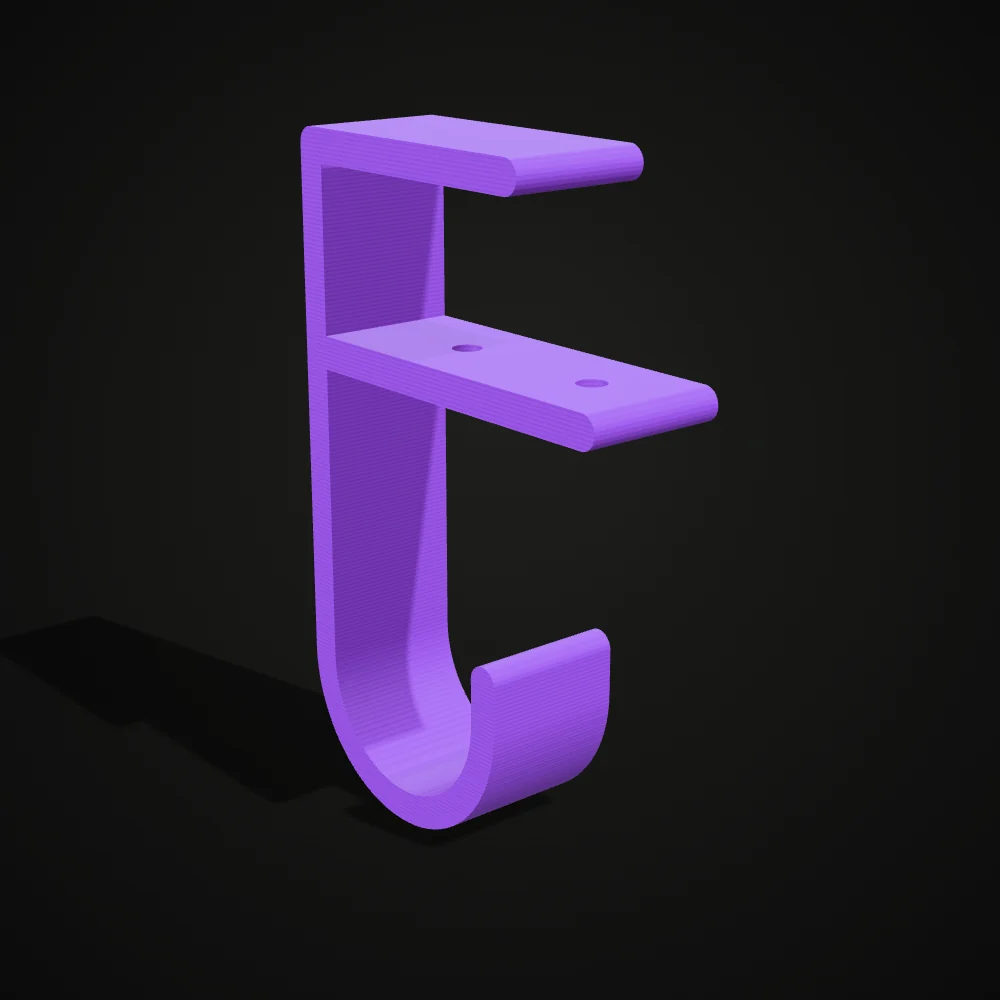
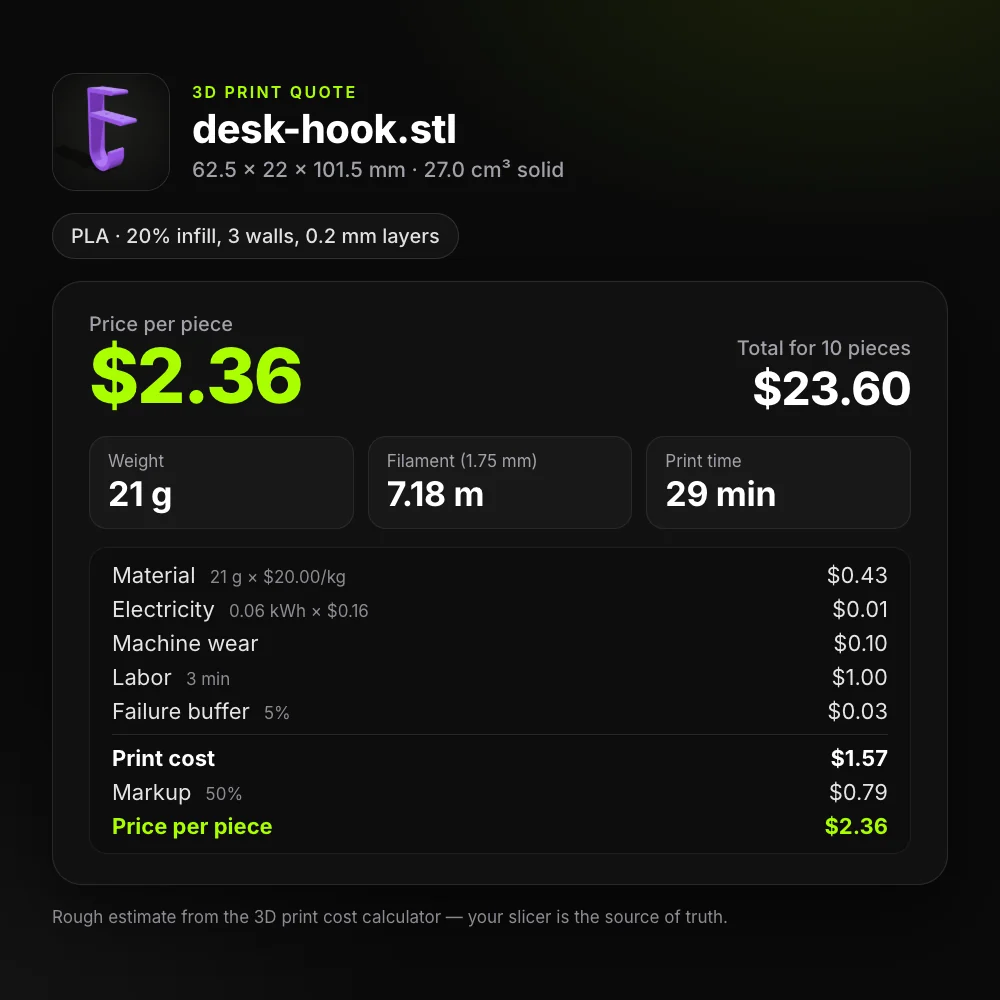
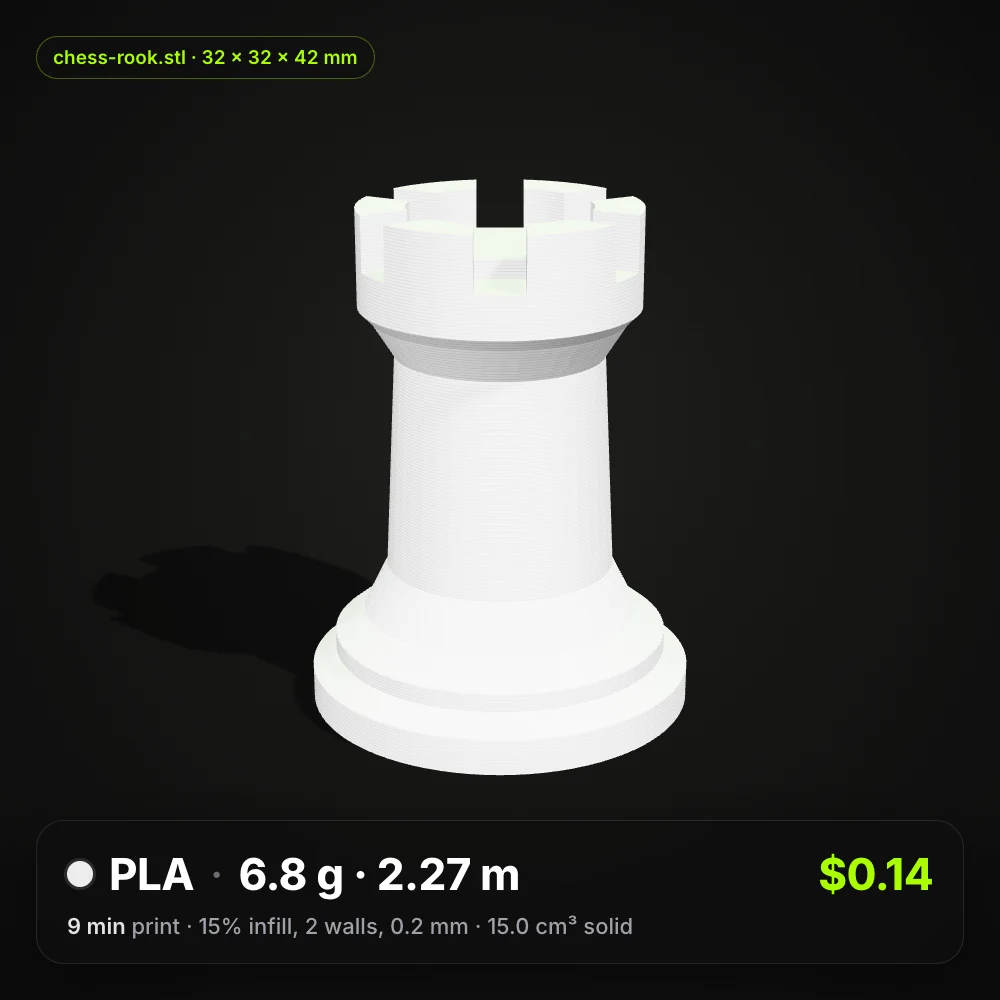
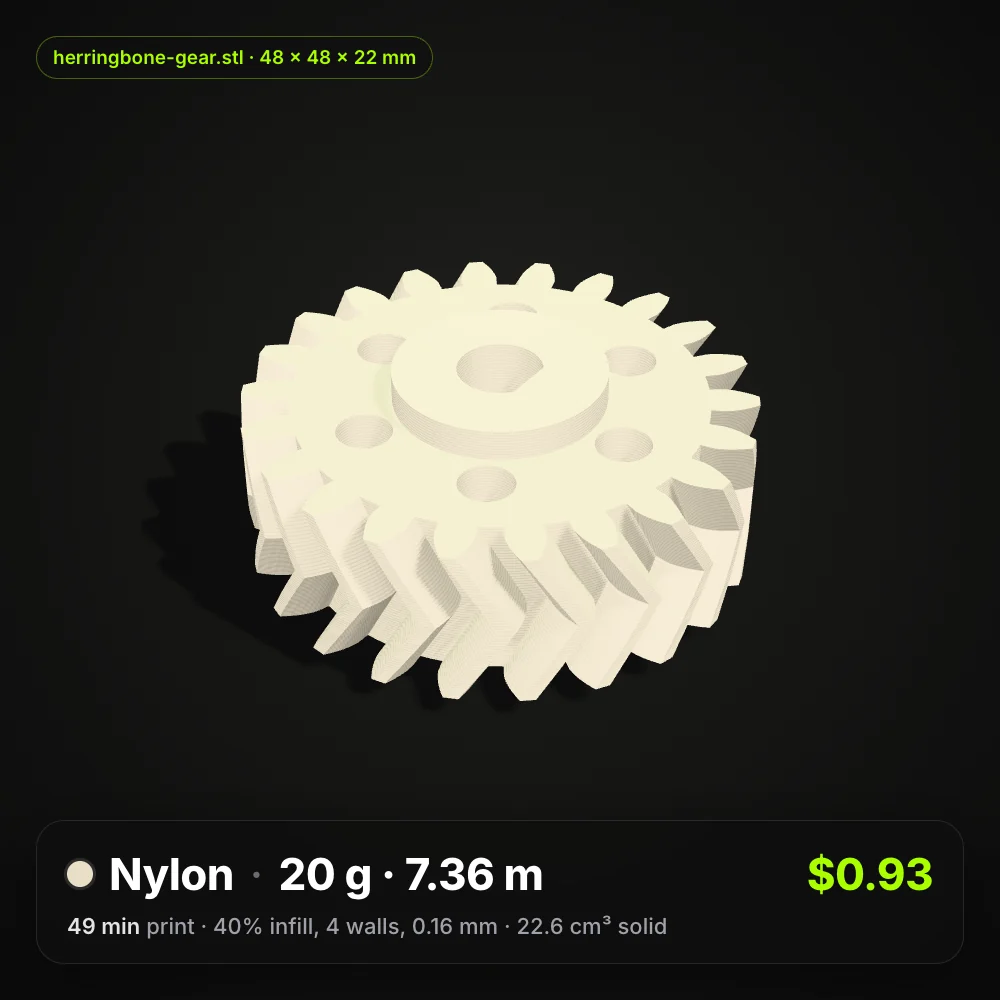
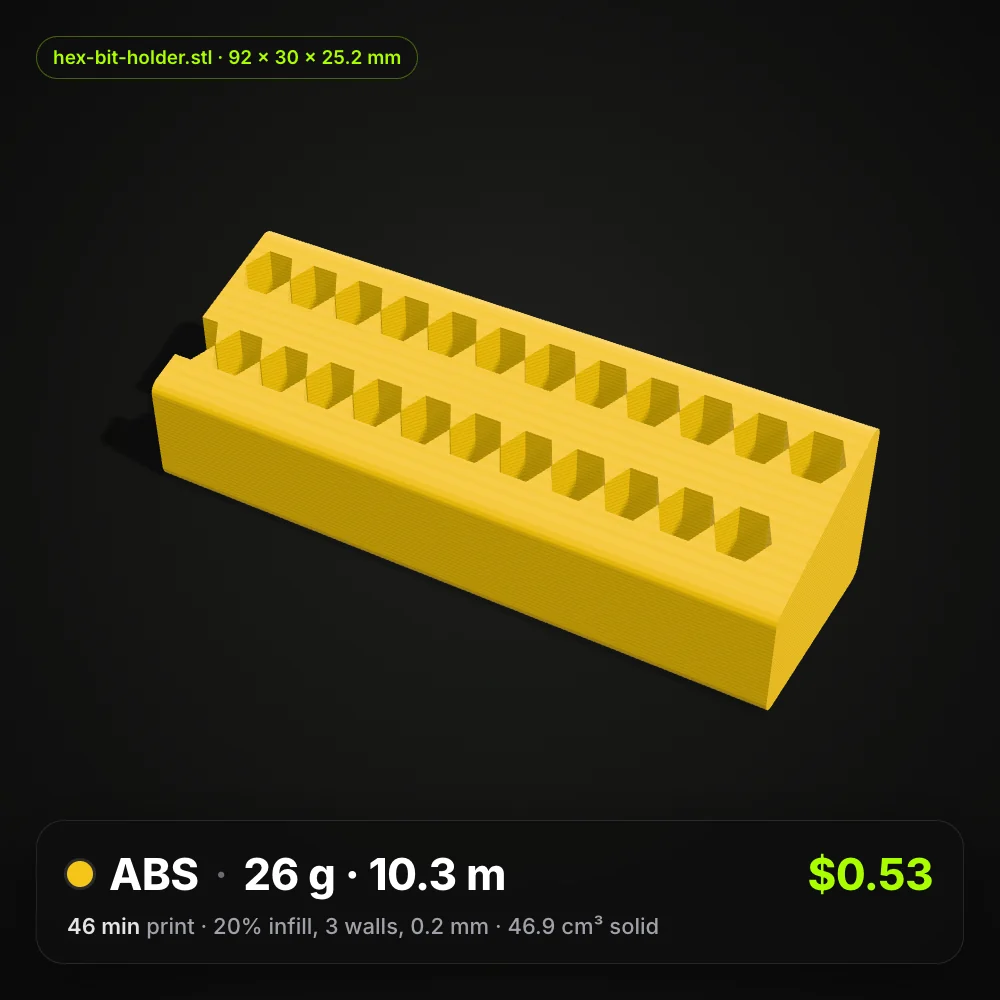
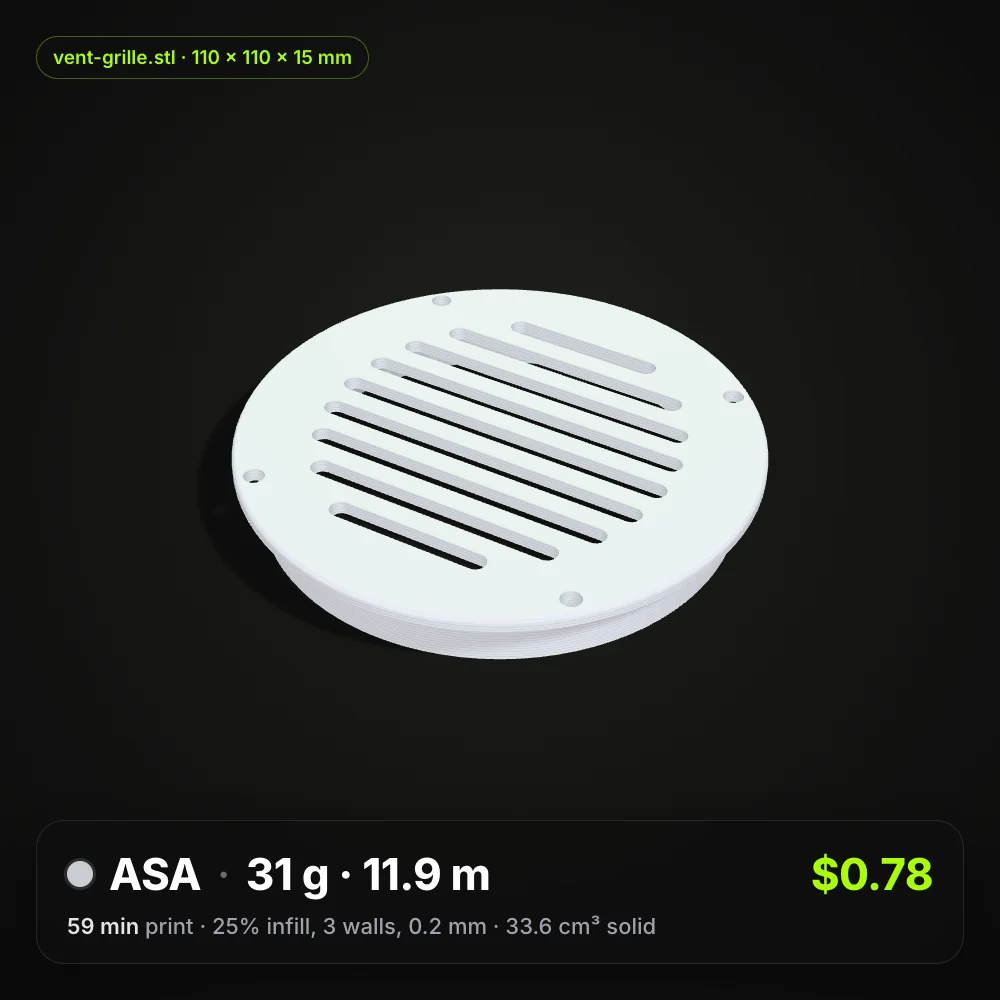
每组都是一次真实计算。左边是带打印层纹的零件渲染,右边是3D打印成本计算器按美元示例价生成的报价卡。前三组是单纯的打印成本(材料费 + 电费),最后一组用了「售价」模式,算的是 10 件的批量报价。
3D打印费用实例:8 个零件,7 种材料
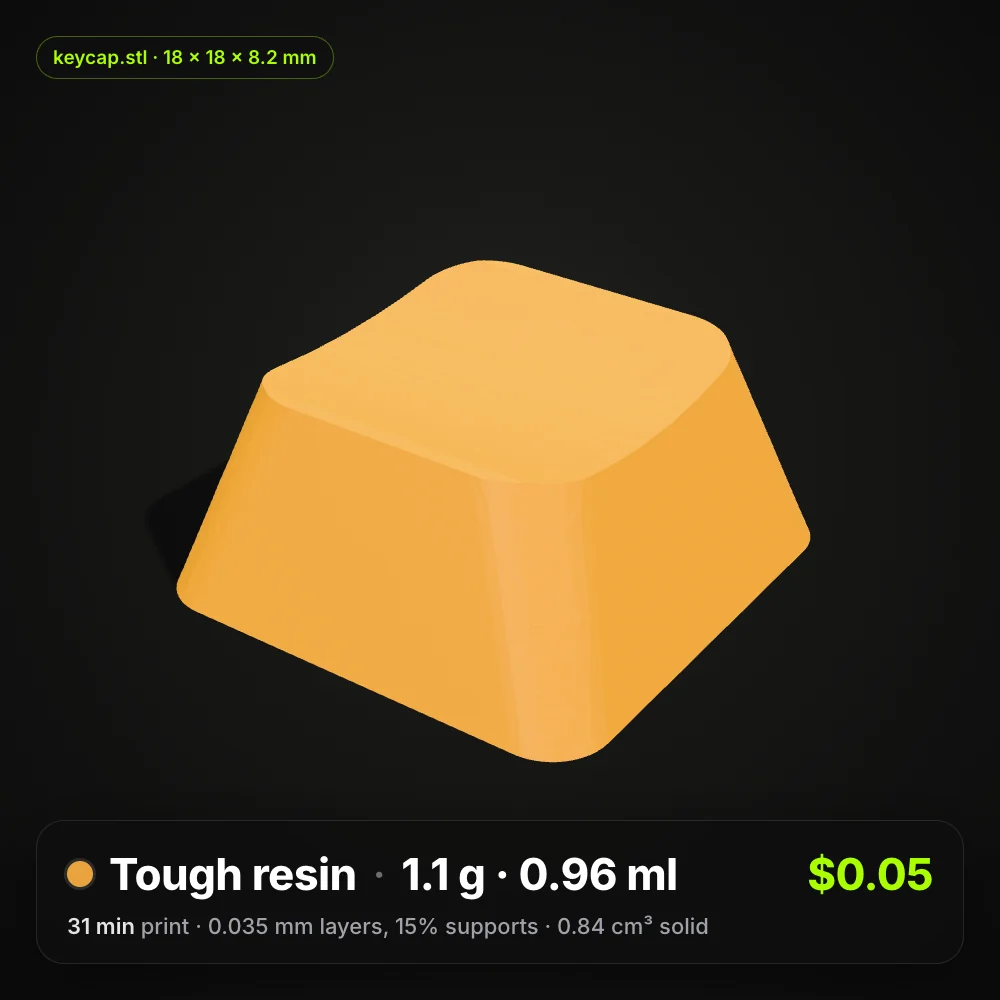
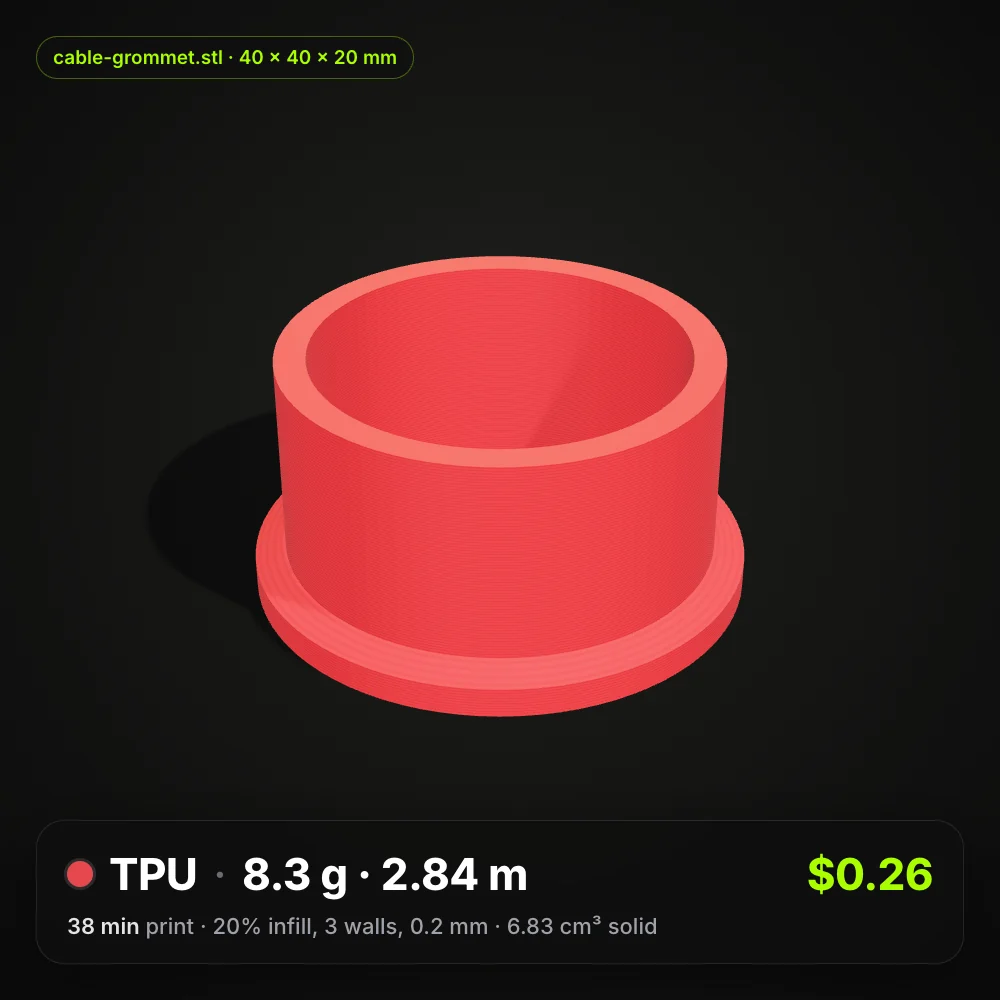
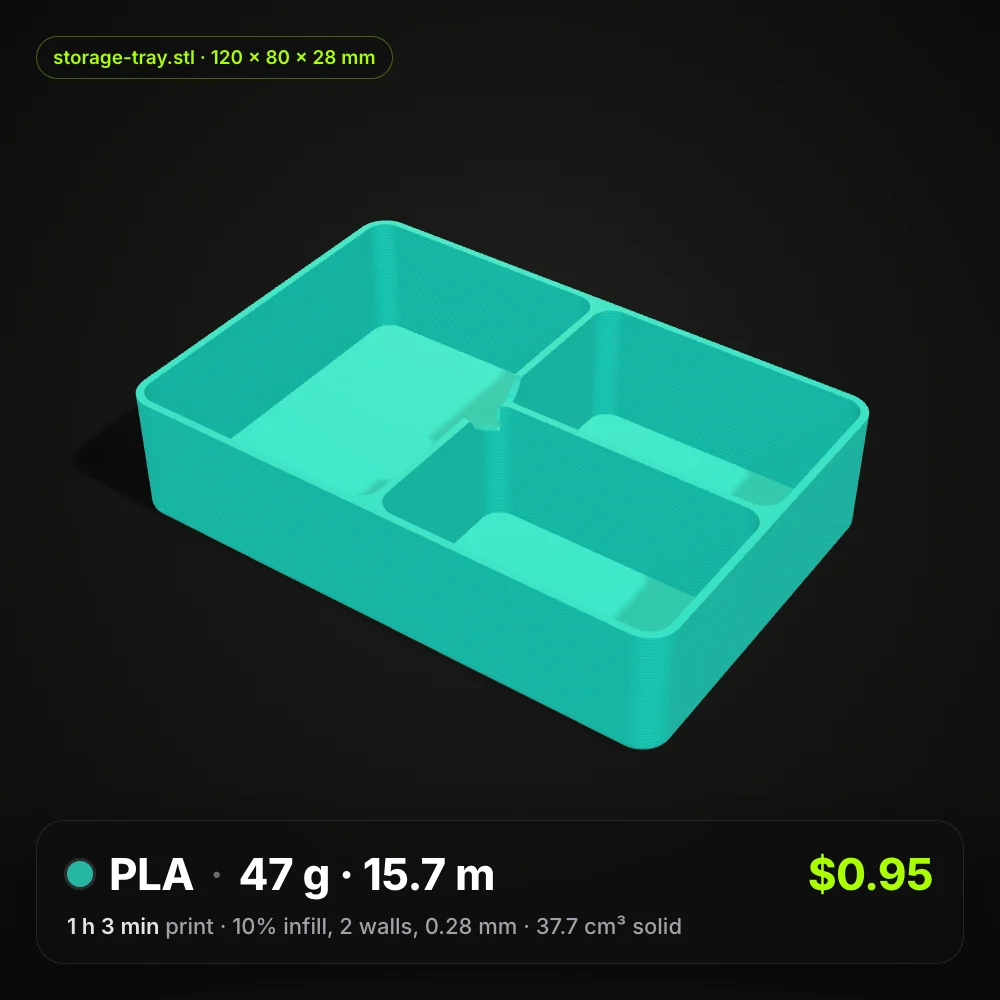
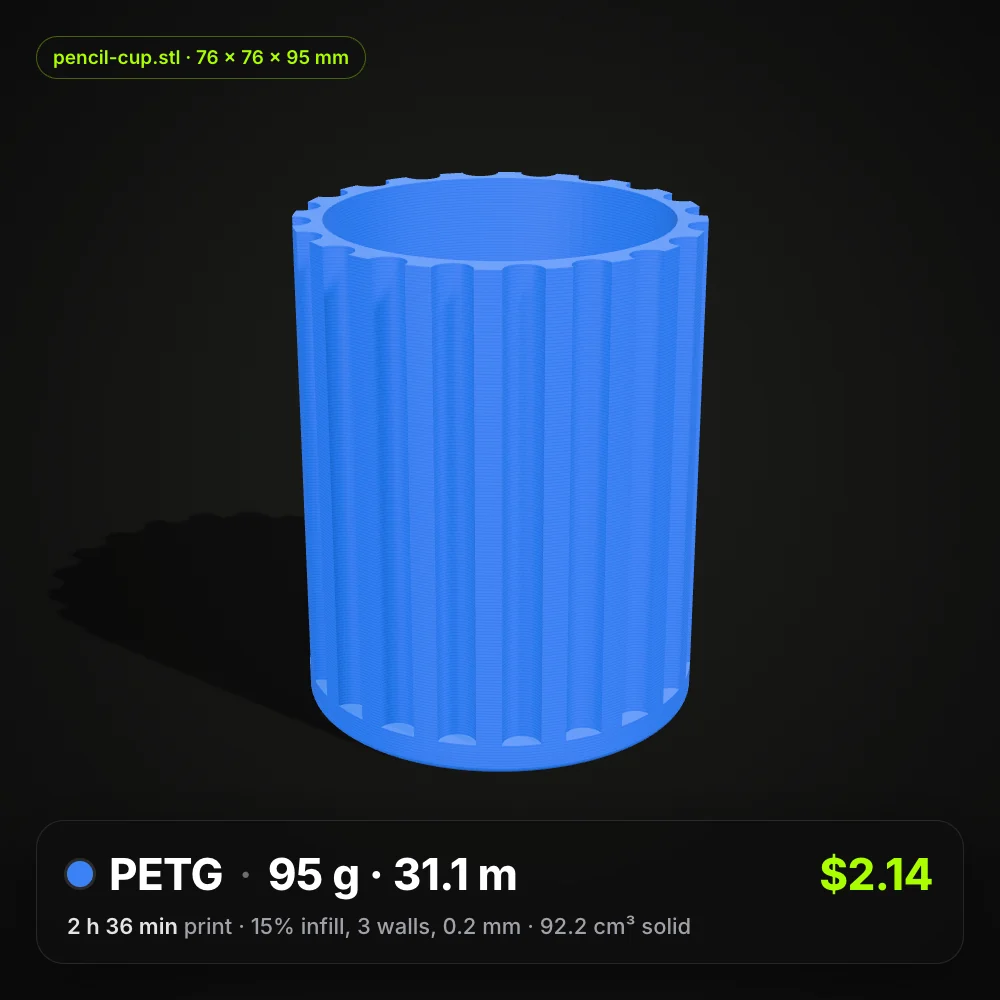
每张卡片都标出零件尺寸、实体体积、所用参数,以及计算器给出的重量、线材或树脂用量、时间和费用(材料 + 电费,美元示例价)。对比一下收纳盒和批头座:收纳盒模型体积更小(37.7 cm³),用 PLA 打出来却更重(47 g),因为薄壁几乎全是实心;批头座模型有 46.9 cm³,用 ABS 只要 26 g,里面大部分是稀疏填充。
3D打印费用怎么算:六步拆解
- 11
量出模型体积
拖入文件或点一个样例。计算器按网格逐个壳体累加封闭体积,以 cm³ 显示,同时给出以 mm 为单位的尺寸。先确认「文件单位」:STL 和 3MF 一般是毫米,GLB 默认按米打开;尺寸不对时用「缩放」或「最长边」修正。
- 22
从模型体积推算实际耗材
打印机不会把模型整个填满。计算器先算外墙(墙层数 × 线宽,0.4 mm 喷嘴约 0.45 mm)、顶底实心层(层数 × 层高),再按填充率算内部,最后按百分比加上支撑与损耗。73.4 cm³ 的花盆,实际耗材体积是 54.9 cm³。
- 33
换算成克数和米数
重量 = 实际耗材体积 × 密度:54.9 cm³ × 1.24 g/cm³ = 68 g PLA。线材长度 = 体积 ÷ 线材截面积(1.75 mm 线材为 2.41 mm²),也就是 22.8 m。
- 44
算材料费
材料费 = 克数 × 每克单价。按示例价 ¥80/kg,68 g 就是 ¥5.45。树脂按体积计价:毫升数 × 每升价格 ÷ 1000。在「每公斤价格」或「每升价格」里填上你实际买到的价格,算出来的就是你自己的耗材成本。
- 55
加上电费
FDM 的打印时间由「平均流量」推算(54.9 cm³ ÷ 10 mm³/s ≈ 1 小时 32 分),光固化则是层数 × 每层时间。耗电 = 小时数 × 打印机功率:1.53 h × 120 W ≈ 0.18 度,按 ¥0.6 一度电,就是 ¥0.11。
- 66
接单再加经营成本
打开「售价」,填入每小时机器损耗、每件人工分钟数和时薪、失败缓冲(按材料、电费和机器损耗的百分比计)、加价和数量,就能得到单件售价和整单合计,点「复制」即可生成文字报价。
常见耗材密度表,附同一零件用料对比
密度决定了同样体积有多重,所以同一个打印件用 ABS 会比 PLA 轻。下表是计算器默认的密度(取自常见的材料数据表)和人民币示例价,两者都可以在工具里修改。「花盆」一列是该样例在默认参数下的结果(线材:填充 15%、2 层墙、层高 0.2 mm;树脂:实心、层高 0.05 mm、支撑 10%),只计材料费。
| 材料 | 密度 · 示例价格 | 花盆:重量 · 时间 · 材料费 | 常见用途 |
|---|---|---|---|
| PLA | 1.24 g/cm³ · ¥80 / kg | 68 g · 1 小时 32 分 · ¥5.45 | 原型、摆件、花盆、手办;最好打印,但夏天放在车里会软化变形 |
| PETG | 1.27 g/cm³ · ¥88 / kg | 70 g · 1 小时 54 分 · ¥6.14 | 功能件、支架、收纳容器;比 PLA 更韧、更耐热 |
| ABS | 1.04 g/cm³ · ¥80 / kg | 57 g · 1 小时 42 分 · ¥4.57 | 外壳、受热零件;表中最轻,但没有封闭机箱容易翘边 |
| ASA | 1.07 g/cm³ · ¥100 / kg | 59 g · 1 小时 54 分 · ¥5.87 | 长期晒太阳的户外件:性质接近 ABS,抗紫外线更好 |
| TPU | 1.21 g/cm³ · ¥120 / kg | 66 g · 5 小时 5 分 · ¥7.97 | 软胶件:密封圈、防撞条、线孔盖、手机壳;需要慢速打印 |
| 尼龙 | 1.14 g/cm³ · ¥180 / kg | 63 g · 2 小时 33 分 · ¥11.27 | 齿轮、铰链、耐磨件;韧性好,打印前耗材必须烘干 |
| PC 聚碳酸酯 | 1.20 g/cm³ · ¥140 / kg | 66 g · 2 小时 33 分 · ¥9.22 | 高强度、耐高温的功能件;喷嘴和热床温度要求高 |
| 标准树脂 | 1.10 g/ml · ¥120 / L | 89 g(80.8 ml)· 3 小时 55 分 · ¥9.69 | 手办、模型摆件、精细表面细节 |
| 韧性 / 类 ABS 树脂 | 1.12 g/ml · ¥160 / L | 90 g(80.8 ml)· 3 小时 55 分 · ¥12.92 | 卡扣、键帽,以及需要受一点力的树脂件 |
| 水洗树脂 | 1.10 g/ml · ¥140 / L | 89 g(80.8 ml)· 3 小时 55 分 · ¥11.31 | 用途同标准树脂,清洗时用水代替酒精 |
让打印更省钱的六个办法
薄壁零件:先看墙层数
花盆侧壁只有 2.4 mm,重量几乎由墙层数决定:1 层墙 46 g,2 层 68 g,3 层 90 g(侧壁打成了实心)。填充率反而影响不大:0% 是 64 g,100% 也才 91 g。零件强度够用的前提下,墙层数能少就少。
实心零件:降低填充率
厚实的零件正好相反。手办底座填充 0% 时 9.8 g,15% 时 15.6 g,40% 时 25 g,打成全实心要 49 g。摆件一般 10–15% 就够,40% 以上留给需要受力的零件。
摆放方向决定支撑多少
支撑最后都要拆掉扔掉。计算器把支撑当成零件的百分比,加 10% 支撑,重量、时间和材料费就各多 10%(花盆从 68 g 变成 75 g)。切片前把大平面朝下放,让悬空部分尽量朝上。
适当缩小一点
体积和尺寸是三次方关系。用「缩放」把花盆缩到 80%,实体体积差不多减半,打印重量从 68 g 降到 42 g;手办底座从 15.6 g 降到 9.1 g。缩小后记得确认孔位和配合尺寸还能用。
光固化记得抽空
打开「抽空模型」后,树脂件只保留你设定壁厚的外壳。手办底座在 2 mm 壁厚下,标准树脂从 43.2 ml 降到 21.2 ml,材料费直接减半。本来就很薄的零件(比如花盆)抽空没有效果。别忘了在切片软件里开排液孔。
层高和速度影响时间
光固化的时间只看高度:花盆在 0.05 mm 层高下要 1,760 层(3 小时 55 分),0.1 mm 只要 880 层(1 小时 57 分)。FDM 加大层高主要是让打印更快,在计算器里调高「平均流量」即可反映;按机时收费接单时,时间才是最值钱的。
3D打印费用常见问题
用实际耗材体积乘以材料密度得到克数,克数乘以每克单价就是材料费,再加上电费(打印小时数 × 打印机功率 × 电价)。以 PLA 打印花盆为例:54.9 cm³ × 1.24 g/cm³ = 68 g,按 ¥80/kg 是 ¥5.45,再加 0.18 度电 × ¥0.6 = ¥0.11,合计 ¥5.56。接单的话还要加上机器损耗、人工、失败缓冲和利润,这个3D打印成本计算器可以一起算出来。
自己打印小零件时,材料加电费并不多:本页 8 个实例零件按美元示例价,从 $0.05(树脂键帽)到 $2.14(PETG 笔筒)不等。让3D打印价格变高的是尺寸大、材料贵(尼龙、韧性树脂),以及接单时的人工:耳机挂钩那张报价里,3 分钟人工比塑料本身还贵。
取决于实际耗材体积,而不是模型体积:墙、顶底层和填充决定了挤出多少塑料。花盆模型 73.4 cm³,在填充 15%、2 层墙时实际挤出 54.9 cm³,也就是 68 g、22.8 m 的 1.75 mm PLA。按密度换算,一卷 1 kg 的 1.75 mm PLA 大约 335 m,这个花盆约占一卷的十五分之一。
STL体积计算不用手算:把 STL 拖进上方的3D打印成本计算器,结果里的「模型体积」就是:它直接由三角面算出(每个三角面相对参考点的有向体积,按壳体累加),扣除封闭空腔并修正内外翻转的壳,这套方法我们用立方体、圆柱和球体核对过。网格有破洞时,工具会显示开放边数量并提示体积只是近似值。STL 本身不带单位,记得确认「文件单位」。
先算清每件的真实成本,再加利润。打开「售价」,填入每小时机器损耗、每件人工分钟数和时薪、失败缓冲和加价比例。上面的耳机挂钩(PLA,每件人工 3 分钟)单件成本 $1.57,加价 50% 后售价 $2.36。正式报价前先切片,再打开「使用切片软件的数据」,让重量和时间都用真实值。
薄壁件影响很小,实心件影响很大。花盆(壁厚 2.4 mm)填充从 0% 调到 100%,重量只从 64 g 变到 91 g,因为墙已经占了大部分;同样的调整让手办底座从 9.8 g 变到 49 g。把你的零件拖进3D打印成本计算器,拖动「填充率」滑块,就知道它属于哪一种。





还没有要打印的模型?
描述你想要的零件或上传一张照片,Ship3D 的 AI 生成器就能做出 3D 模型并下载为 STL,再拿回3D打印成本计算器算算打印要花多少钱。
免费注册,无需绑卡,可以免费试一次。